Razvoj zatesnjenega senzorskega sklopa z integrirano elektroniko
Kako popolnoma funkcionalno elektronsko vezje debeline le 0,6 mm neposredno zabrizgati s termoplastom, ne da bi pri tem poškodovali elektroniko? V TECOS-u smo razvili proces, pri katerem PCB postane integralni del brizganega izdelka.
| PCB | 0,6 mm, popolnoma funkcionalen z elektronskimi komponentami |
| Proces | dvostopenjsko termoplastično zabrizgavanje |
| Temperaturna omejitev | največ 217 °C zaradi spajkanih spojev in komponent |
| Material | termoplast z dodatnimi zahtevami za stik s pitno vodo |
| CAE | Autodesk Moldflow + eksperimentalna validacija |
| Rezultat | napovedana deformacija PCB < 0,2 mm |
Izziv: elektroniko integrirati neposredno v brizgani izdelek
Naročnik Instrumentation Technologies d.o.o. (I-TECH), ki razvija elektronske sisteme in rešitve za obdelavo signalov, se je na TECOS obrnil z zahtevnim razvojnim izzivom – razvojem vodotesnega oziroma zatesnjenega ohišja senzorja z integriranim elektronskim vezjem. Namesto klasične rešitve z ločenim ohišjem in naknadnim tesnjenjem smo razvili koncept, pri katerem se popolnoma funkcionalen PCB vstavi neposredno v brizgalno orodje in delno zabrizga s termoplastom.
Po prvi fazi brizganja se na nastalo plastično ohišje navije bakrena žica oziroma tuljava, ki se prispajka na vezje. Celoten sklop se nato ponovno vstavi v orodje in v drugi fazi dokončno obrizga z istim termoplastom. Elektronika tako postane integralni del končnega brizganega izdelka.
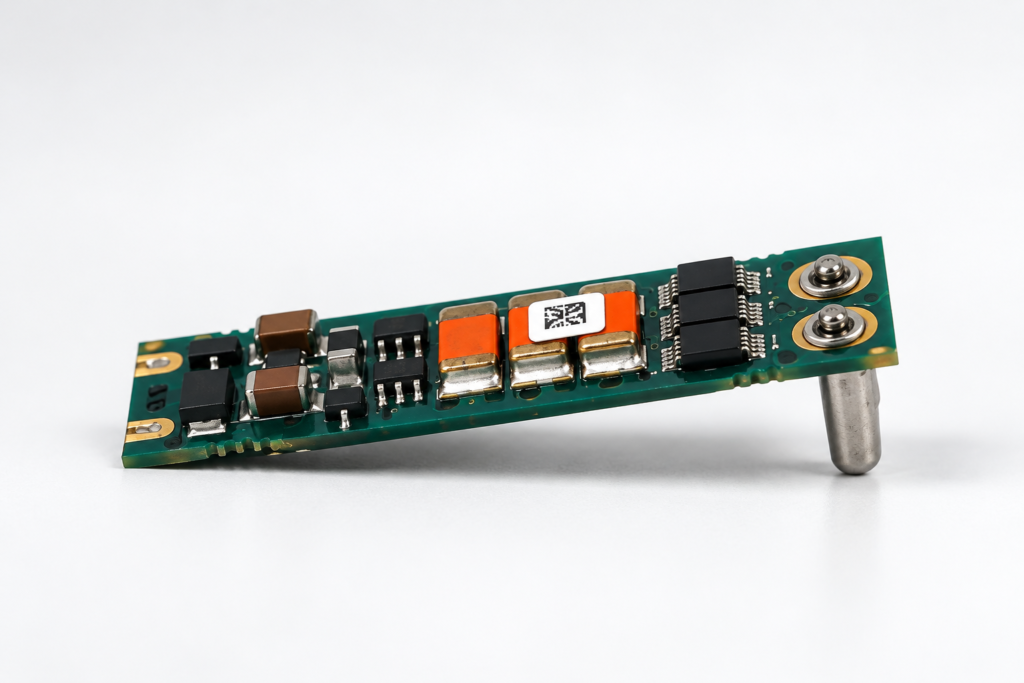
Slika 1: Funkcionalni PCB z elektronskimi komponentami pred prvo stopnjo zabrizgavanja.
Zakaj je neposredno zabrizgavanje PCB-ja s termoplastom zahtevno?
PCB je debel le 0,6 mm in je že pred prvo stopnjo brizganja popolnoma funkcionalen, z nameščenimi elektronskimi komponentami in spajkanimi spoji. Neposredno je zato izpostavljen toplotnim in mehanskim obremenitvam procesa brizganja. Zaradi temperaturne občutljivosti spajkanih spojev in komponent je bila za proces določena zgornja temperaturna omejitev 217 °C. Izbrani termoplast je moral hkrati zagotavljati ustrezne procesne in funkcionalne lastnosti ter izpolnjevati dodatne zahteve za uporabo v stiku s pitno vodo. Zaradi zaupnosti projekta uporabljeni material ni razkrit. Drugi ključni izziv je bila mehanska obremenitev tankega PCB-ja. Pri brizganju ni pomembna samo absolutna vrednost tlaka, temveč predvsem način, kako polimerna talina napreduje na obeh straneh vezja.
Neuravnoteženo polnjenje lahko povzroči razliko v obremenitvah nad in pod PCB-jem ter posledično njegov upogib.
Inženirska optimizacija procesa
Razvoj smo podprli z numeričnimi simulacijami v programu Autodesk Moldflow. Cilj simulacij ni bil zgolj preveriti polnjenje orodne votline, temveč predvsem razumeti vpliv toka taline na vstavljeni PCB.
Preverili smo različne oblike PCB-ja, več položajev dolivnega mesta in različne načine podpore vezja v orodju. Ključni cilj je bil doseči čim bolj uravnoteženo napredovanje taline nad in pod PCB-jem ter s tem
zmanjšati njegovo deformacijo. Na podlagi rezultatov smo prilagodili geometrijo PCB-ja, dolivno mesto in podporo vezja v orodju. Pri končni rešitvi je bila numerično napovedana deformacija PCB-ja manjša od 0,2 mm.
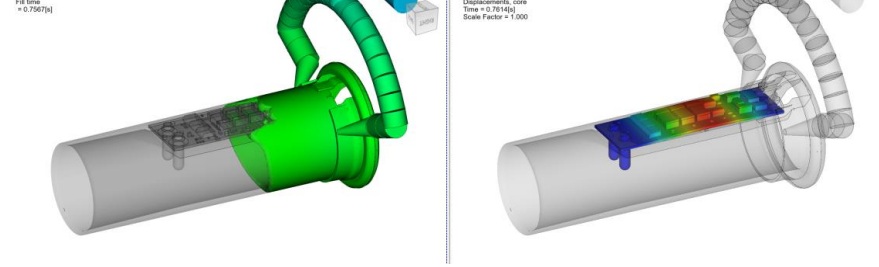
Slika 2: Numerična analiza toka taline in deformacije PCB-ja pri razvoju procesa.
Od simulacije do dejanskega preizkusa
Simulacijskih rezultatov nismo uporabili samo kot virtualno napoved. Za validacijo smo pripravili različne geometrijske izvedbe osnovnega PCB-ja in izvedli dejansko testno brizganje. Tako smo lahko obnašanje realnih kosov neposredno primerjali z rezultati Moldflow analiz. Takšen pristop je omogočil, da smo konstrukcijske odločitve sprejemali na podlagi kombinacije numeričnih rezultatov in fizičnih preizkusov ter zmanjšali potrebo po naknadnih spremembah orodja.
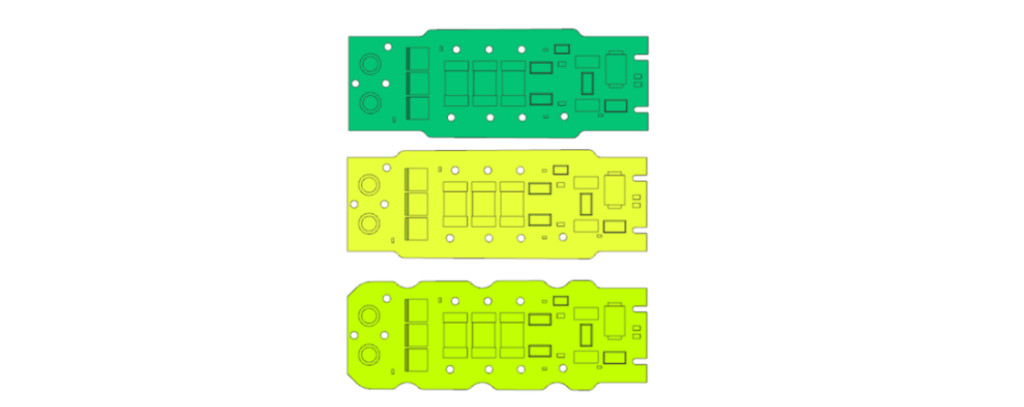
Slika 3: Različne geometrijske variante PCB-ja so bile uporabljene za eksperimentalno validacijo simulacij.
Dve stopnji brizganja v enem orodju
Za proizvodni proces smo razvili koncept enega orodja z dvema različnima gnezdoma. Prvo gnezdo je namenjeno začetnemu zabrizgavanju funkcionalnega PCB-ja. Po navijanju bakrene tuljave in njenem
spajkanju na vezje se sklop vstavi v drugo gnezdo, kjer se izvede končno obrizgavanje. TECOS je pripravil koncept in konstrukcijo orodja, njegovo fizično izdelavo pa je izvedel specializiran zunanji
izvajalec. Po izdelavi smo v TECOS-u izvedli testno brizganje in razvoj procesa.
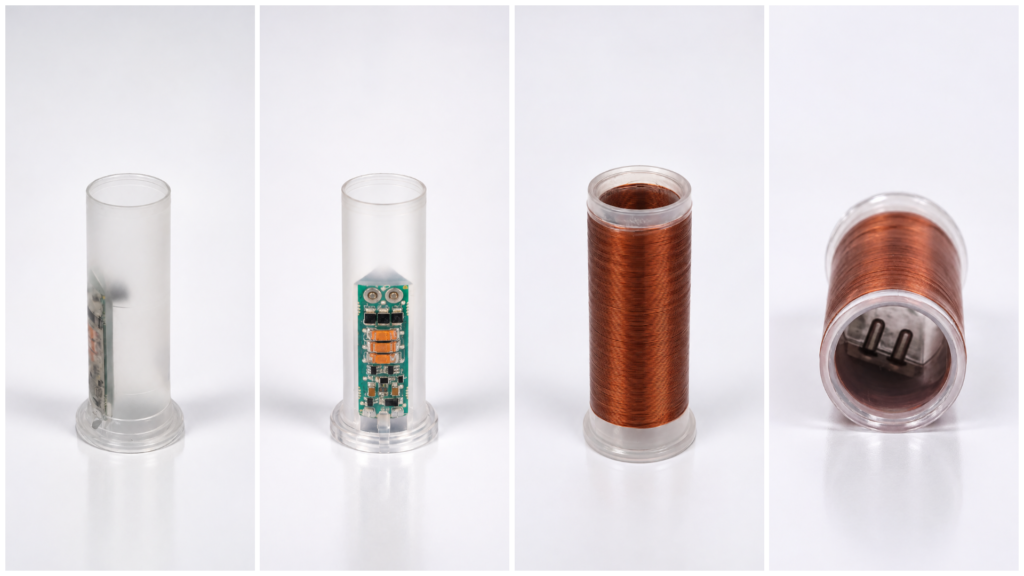
Slika 4: Senzorski sklop po prvi stopnji termoplastičnega zabrizgavanja in končni senzorski sklop po navijanju tuljave, spajkanju in drugi stopnji obrizgavanja.
Od zahtevnega koncepta do serijskega izdelka
Končen izdelek je I-TECH kot naročnik dodatno podvrgel daljšemu testiranju v vodi in potrdil ustreznost razvite rešitve. Izdelek je nato prešel v proizvodnjo manjših serij oziroma serijsko uporabo.
Projekt je pokazal, da je mogoče tudi zelo tanek, popolnoma funkcionalen PCB neposredno integrirati v termoplastični brizgani izdelek. Ključ ni bil v posamezni simulaciji ali konstrukcijski rešitvi, temveč v
usklajevanju temperaturnih omejitev elektronike, izbire materiala, geometrije PCB-ja, toka taline, njegove podpore v orodju in samega procesa brizganja.
Rezultat je kompakten in zatesnjen senzorski sklop, pri katerem elektronika ni več samo komponenta, vstavljena v plastično ohišje, temveč postane del samega brizganega izdelka.