Razvoj pokrova tuš sifona po meri – študija primera
Kako izdelati samo 40 kosov plastičnega izdelka po meri, pri tem pa ohraniti tehnologijo in kakovost končnega brizganega izdelka? V TECOS-u smo izziv rešili s kombinacijo vzvratnega inženirstva, 3D-tiskanja, prototipnega orodjarstva, CNC-obdelave in brizganja plastike.
| Končna količina | 40 kosov |
| Material izdelka | ABS, bela in črna izvedba |
| Prototip | SLA, Formlabs Tough 2000 |
| Orodni vložki | EN AW-6082, enognezdno orodje |
| CNC-obdelava | 3-osni obdelovalni center Haas VF-1 |
| Brizganje | TOYO Si-80-7, popolnoma električni brizgalni stroj |
| Čas izvedbe | približno 3 tedne |
Razvoj pokrova tuš sifona po meri – študija primera
Kako izdelati samo 40 kosov plastičnega izdelka po meri, pri tem pa ohraniti tehnologijo in kakovost končnega brizganega izdelka? V TECOS-u smo izziv rešili s kombinacijo vzvratnega inženirstva, 3D-tiskanja, prototipnega orodjarstva, CNC-obdelave in brizganja plastike.
Pri razvoju plastičnih izdelkov se pogosto srečujemo s projekti, pri katerih klasična logika velikoserijske proizvodnje ni optimalna. Naročnik potrebuje izdelek z lastnostmi brizganega kosa, vendar je zahtevana količina nekaj deset ali nekaj sto kosov. Izdelava klasičnega serijskega orodja je lahko v takšnem primeru ekonomsko težko upravičljiva, medtem ko 3D-tisk zaradi materiala, površine ali drugih zahtev ni vedno ustrezna tehnologija za končni izdelek.
Takšen izziv smo v TECOS-u reševali pri razvoju posebej prilagojenega pokrova tuš sifona, kjer je naročnik potreboval manjšo serijo samo 40 končnih kosov v beli in črni barvi. Projekt smo izvedli kot celovit razvojni proces – od obstoječega fizičnega izdelka do CAD-modela, funkcionalnega prototipa, lastnega prototipnega brizgalnega orodja in končne serije brizganih izdelkov.
Izhodišče: obstoječ izdelek, ki ga je bilo treba prilagoditi
Naročnik je kot osnovo zagotovil obstoječ pokrov tuš sifona. Prvi korak zato ni bilo klasično modeliranje novega izdelka od začetka, temveč vzvratno inženirstvo oziroma reverse engineering obstoječega kosa.
Obstoječi izdelek smo najprej premerili in določili geometrijske značilnosti, pomembne tako za izgled kot za njegovo končno montažo. Na podlagi meritev smo izdelali 3D CAD-model, ki je predstavljal osnovo za nadaljnji razvoj.
Pri tem cilj ni bil zgolj izdelati digitalne kopije obstoječega izdelka. CAD-model smo skladno z zahtevami naročnika dodatno konstrukcijsko prilagodili ter pripravili končno geometrijo, primerno za nadaljnjo izdelavo.
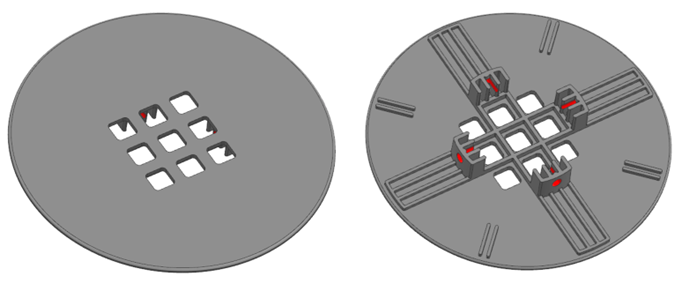 Slika 1: CAD-model pokrova tuš sifona, izdelan na osnovi meritev obstoječega izdelka in prilagojen zahtevam naročnika.
Pred izdelavo orodja najprej fizična validacija
Čeprav je mogoče konstrukcijo izdelka dobro preveriti v digitalnem okolju, je pri izdelku, ki se mora prilegati obstoječi aplikaciji, zelo koristno preverjanje s fizičnim prototipom. Zato po izdelavi CAD-modela nismo neposredno začeli izdelovati orodja.
Najprej smo izdelali 3D-tiskan prototip s tehnologijo SLA (stereolitografija). Uporabili smo material Formlabs Tough 2000, namenjen tudi izdelavi funkcionalnih prototipov. Izdelani SLA-prototip je imel v projektu pomembno funkcijo: naročnik je lahko pred izdelavo orodja fizično preveril vizualni izgled izdelka in njegovo dejansko montažo na končni aplikaciji.
Šele po uspešnem preverjanju in potrditvi prototipa smo konstrukcijo sprostili v naslednjo fazo. Takšen razvojni pristop zmanjšuje tveganje, da bi konstrukcijske spremembe odkrili šele po izdelavi orodnih vložkov, ko so popravki praviloma zahtevnejši in dražji.
Kako izdelati orodje za brizganje za samo 40 kosov?
Po potrditvi konstrukcije je sledila ena ključnih odločitev projekta. Naročnik je potreboval samo 40 kosov. Izdelava namenskega klasičnega serijskega orodja za tako majhno količino bi pomenila nesorazmerno velik delež stroška orodja na posamezen izdelek.
Zato smo konstrukcijo prilagodili konceptu prototipnega orodja z aluminijastimi orodnimi vložki. Za izdelavo vložkov smo izbrali aluminijevo zlitino EN AW-6082. Orodje je bilo zasnovano kot enognezdno, kar je za zahtevano majhno serijo predstavljalo racionalno tehnično rešitev.
Namesto izdelave celotnega novega ogrodja smo uporabili obstoječe univerzalno ogrodje oziroma jarem Meusburger za vložke dimenzije približno 180 × 130 mm. Pri takšnem konceptu ni treba za vsak nov maloserijski izdelek ponovno izdelati vseh komponent orodja. Razvoj in proizvodnja se lahko osredotočita predvsem na elemente, ki neposredno določajo geometrijo novega izdelka – v našem primeru na aluminijaste orodne vložke.
Od CAD-modela do CAM-programa in CNC-obdelave
Po konstrukciji orodja je sledila priprava tehnologije njegove izdelave. Na podlagi 3D-geometrije orodnih vložkov smo pripravili ustrezne CAM-obdelovalne strategije za CNC-rezkanje.
Orodne vložke iz EN AW-6082 smo nato v celoti izdelali v lastni delavnici TECOS na 3-osnem CNC obdelovalnem centru Haas VF1. S tem smo tudi izdelavo ključnih komponent orodja ohranili znotraj lastnega razvojno-proizvodnega procesa. To omogoča neposreden prehod med konstrukcijo, CAM-pripravo, CNC-obdelavo, sestavo orodja in njegovim preizkusom.
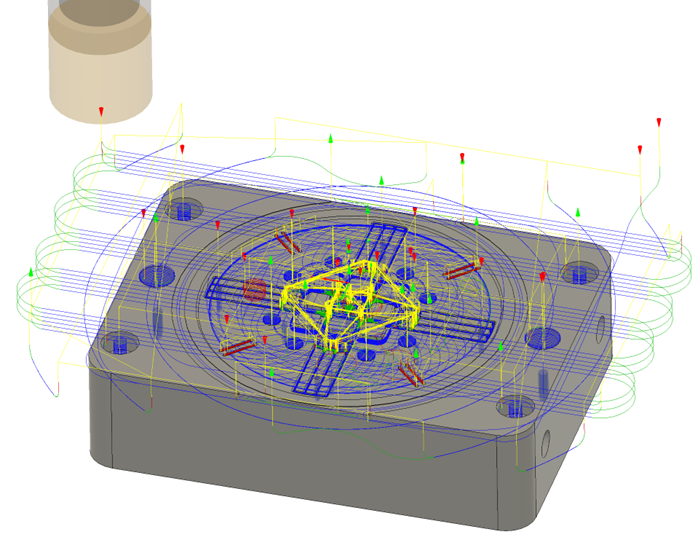 Slika 2: Priprava CAM-obdelovalnih strategij za CNC-izdelavo aluminijastih orodnih vložkov.
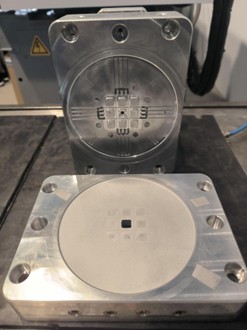 Slika 3: CNC-obdelana orodna vložka iz aluminijeve zlitine EN AW-6082 za enognezdno prototipno brizgalno orodje.
Posebna zahteva: površina VDI 3400 Ref. 27
Poleg geometrije izdelka je naročnik določil tudi zahteve glede njegovega končnega vizualnega videza. Na izbranih površinah je bil zahtevan videz površine po referenci VDI 3400 Ref. 27.
Zgolj CNC-obdelana površina zato ni predstavljala končnega stanja orodnega vložka. Po rezkanju je sledila dodatna površinska obdelava s peskanjem, s katero smo ustrezne površine pripravili z namenom doseganja zahtevanega teksturiranega videza končnega brizganega izdelka.
Pri majhnih serijah je tudi ta vidik pomemben. Cilj namreč ni bil izdelati zgolj funkcionalnih prototipov, temveč končne izdelke, pri katerih je treba poleg geometrije upoštevati tudi zahtevano kakovost in videz površine.
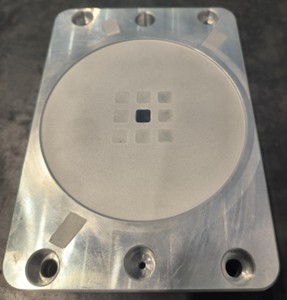 Slika 4: Izbrane površine orodnih vložkov so bile po CNC-obdelavi dodatno površinsko obdelane s peskanjem skladno z zahtevanim vizualnim učinkom površine.
Sestava orodja in prehod na brizganje
Po končani CNC- in površinski obdelavi smo aluminijaste vložke namestili v univerzalno ogrodje ter sestavili končno prototipno orodje. S tem je bil razvojni del projekta neposredno povezan s proizvodnim delom.
Brizganje končnih kosov smo izvedli z lastnimi kapacitetami TECOS, kar je omogočilo, da je ista razvojna ekipa spremljala projekt od začetnega CAD-modela do prvih dejanskih brizganih izdelkov.
Za izdelavo končne serije smo uporabili popolnoma električni brizgalni stroj TOYO Si-80-7. Stroj predstavlja pomemben del TECOS-ovih zmogljivosti za razvoj in validacijo tehnologij brizganja plastike. V tem projektu smo ga uporabili tudi za neposredno proizvodnjo majhne serije končnih izdelkov, kar dobro prikazuje povezovanje razvojnega dela, orodjarstva in praktične predelave polimernih materialov na enem mestu.
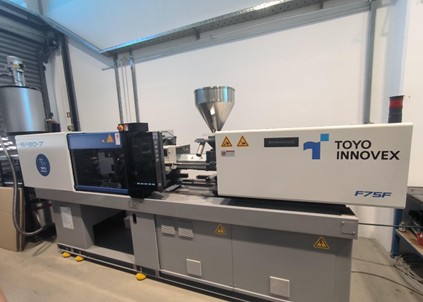 Slika 5: Izdelava končne serije na popolnoma električnem brizgalnem stroju TOYO Si-80-7 v TECOS-ovem demonstracijskem centru.
40 končnih izdelkov iz ABS
Končni pokrovi so bili izdelani iz ABS, in sicer v dveh barvnih izvedbah – beli in črni.
Ker je šlo za geometrijsko razmeroma enostaven izdelek in je bila konstrukcija predhodno preverjena s fizičnim prototipom, dodatne konstrukcijske optimizacije orodja po prvem preizkusu niso bile potrebne. Izdelani kosi so bili ustrezni in projekt je lahko neposredno prešel v izdelavo zahtevane serije.
To je bil tudi praktičen dokaz ustreznosti izbranega razvojnega pristopa: geometrija je bila preverjena pred izdelavo orodja, orodje pa je bilo že v osnovi zasnovano glede na realne potrebe majhne serije.
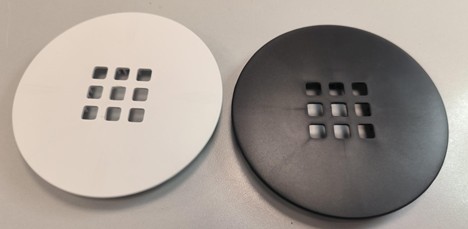 Slika 6: Končni brizgani pokrovi tuš sifona iz ABS v beli in črni izvedbi.
Od fizičnega vzorca do končne serije v približno treh tednih
Eden ključnih rezultatov projekta je bil kratek čas od začetne zahteve do končnih kosov. Celoten projekt smo izvedli v približno treh tednih.
Časovnica izvedbe
| 1. teden | Meritve obstoječega izdelka → vzvratno inženirstvo → CAD-modeliranje in prilagoditve → SLA 3D-tisk → preverjanje in potrditev naročnika |
| 2.–3. teden | Konstrukcija prototipnega orodja → CAM-priprava → CNC-rezkanje aluminijastih vložkov → površinska obdelava → sestava orodja → preizkus → brizganje 40 končnih kosov |
Projekt je pokazal, da brizganje plastike ni nujno omejeno samo na proizvodnjo več tisoč ali več deset tisoč kosov. S pravilno izbiro razvojne in proizvodne strategije je lahko tehnologija smiselna tudi pri zelo majhnih serijah, predvsem kadar naročnik potrebuje lastnosti dejanskega brizganega izdelka, vendar količina ne upravičuje razvoja klasičnega serijskega orodja.
V tem primeru je bila ključna kombinacija več tehnologij in kompetenc: vzvratno inženirstvo → CAD → SLA 3D-tisk → validacija → konstrukcija orodja → CAM → CNC-rezkanje → površinska obdelava → sestava orodja → brizganje.
Ker smo vse ključne faze izvedli znotraj TECOS-a, je bilo mogoče hitro prehajati med posameznimi razvojnimi koraki ter projekt zaključiti v kratkem časovnem okviru. Rezultat ni bil zgolj prototip, temveč 40 dejanskih brizganih ABS-izdelkov, prilagojenih specifični aplikaciji naročnika.
Od prototipa do male serije na enem mestu
Primer pokrova tuš sifona predstavlja eno od možnosti uporabe TECOS-ovih razvojnih in proizvodnih kapacitet pri projektih, kjer naročnik potrebuje hitro izdelavo funkcionalnega prototipa ali manjše serije plastičnih izdelkov.
S povezovanjem 3D-modeliranja, 3D-tiskanja, konstrukcije orodij, CAM-programiranja, CNC-rezkanja in brizganja plastike lahko razvoj izvedemo od začetne ideje oziroma obstoječega fizičnega vzorca do končnega izdelka.
Takšen pristop je posebej zanimiv za razvoj novih izdelkov, predserije, funkcionalno validacijo pred investicijo v serijsko orodje, rezervne ali individualno prilagojene komponente ter druge aplikacije, pri katerih so potrebne majhne količine dejanskih brizganih izdelkov.
Imate podoben izziv?
Za dodatne informacije in uspešen začetek reševanja vašega izziva je na voljo mag. Andrej Glojek, vodja TECOS-ovega CAE oddelka na tel. št. 03 490 09 22 ali 031 337 787, pa tudi na e-naslovu cae@tecos.si.